 +86-15371769898
 [email protected]
+86-15371769898[email protected]На линии экструзии пленки нагревательный вал может выглядеть как простой стальной цилиндр, но когда в краевой зоне температура на 8°C ниже, чем в центре, оператор повышает заданное значение, и конечный продукт становится слишком мягким. Эта разница температур не является неисправностью системы управления. Это механическая неисправность в подаче тепла внутрь ролика. Термические ролики работают путем преобразования источника тепла в контролируемую температуру поверхности через внутреннюю среду, и качество этого преобразования определяется проходами, толщиной стенок и допусками обработки.
Тремя распространенными источниками тепла являются термомасло, пар и электрические нагревательные элементы. В валке с масляным подогревом насос проталкивает горячее масло через вращающееся соединение в спиральный канал или кольцевую полость внутри валка. Когда масло движется по каналу, оно отдает тепло внутренней стенке, а стенка передает это тепло внешней поверхности. Возвратное масло возвращается на внешнюю нагревательную станцию, где оно повторно нагревается и рециркулируется. Ролик с паровым нагревом работает по аналогичному принципу, но вместо явного тепла использует скрытое тепло. В электрическом термовалке используются картриджные нагреватели, вставленные в сердечник, а температура контролируется термопарой, расположенной вблизи поверхности.
| Метод нагрева | Типичный диапазон | Ключевое преимущество | Следите за |
|---|---|---|---|
| Циркуляция термомасла | 100-350°С | Равномерное распределение тепла | Деградация масла и внутренние отложения |
| Электрический картридж | 50-250°С | Быстрая реакция температуры | Горячее бандажирование, если элементы расположены плохо |
| Steam | 100-180°С | Высокая теплоемкость | Удаление конденсата и коррозия |
Выбор теплоносителя меняет время реагирования и профиль риска. Небольшой масляный контур с высоким расходом может достичь температуры 200°C примерно за 20 минут, но для этого требуется вращающееся соединение, которое должно противостоять утечкам и скачкам давления. Паровая система может обеспечить большое количество тепла за короткое время, но ей также требуется уловитель конденсата, чтобы вода не захватывала часть поверхности ролика. Электрические картриджные нагреватели реагируют быстрее и обеспечивают индивидуальный контроль температуры, но их труднее заменить внутри производственного вала, и они более чувствительны к локальному перегреву.
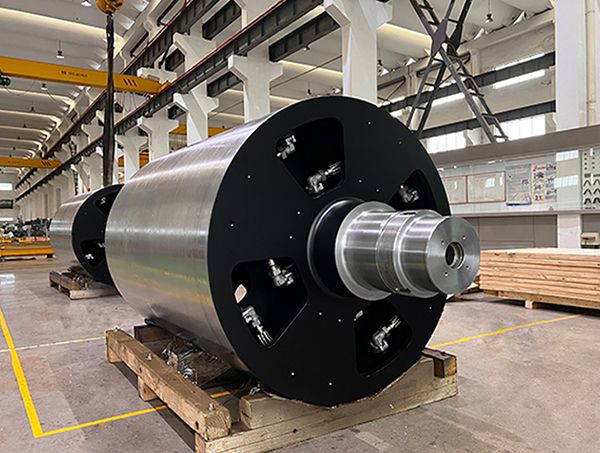
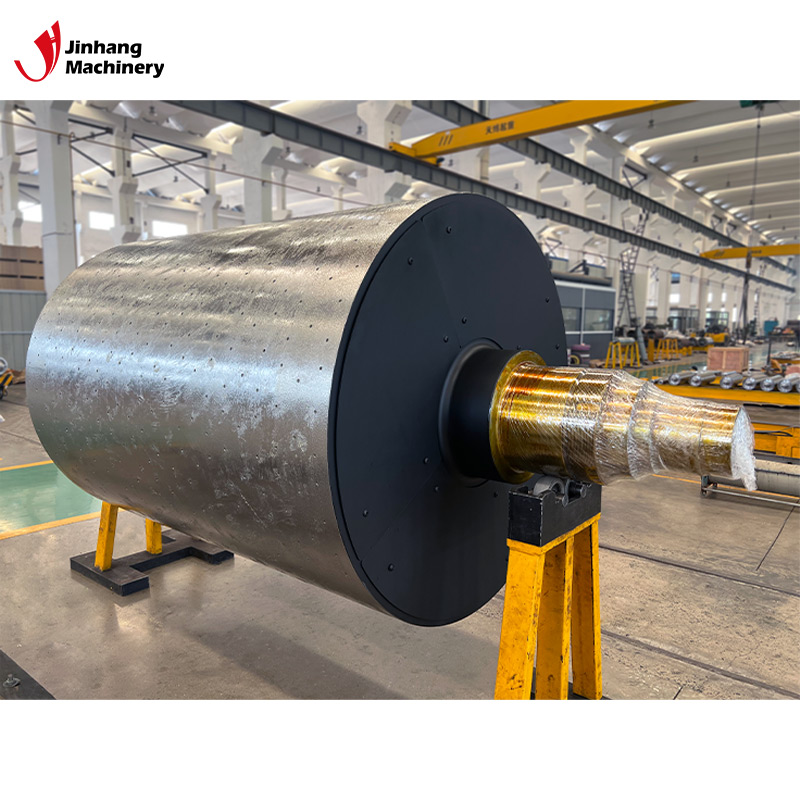 Коррозионностойкий ролик с масляным подогревом для равномерной теплопередачи Этот ролик сочетает в себе стойкость к коррозии и маслопроводящую систему для равномерного распределения тепла, что делает его надежным выбором, когда влага или химикаты подвергают воздействию стандартное оборудование на бумажных, текстильных или упаковочных линиях. Посмотреть продукт →
Равномерность температуры — настоящее испытание терморолика. Типичными характеристиками валика для нанесения покрытия или ламинирования является допуск на температуру лицевой поверхности ±3°C. Этот допуск может быть соблюден только в том случае, если внутренний канал имеет одинаковое поперечное сечение по всей поверхности. Если отверстие имеет отклонение от одного конца к другому на 0,2 мм, скорость масла изменяется и изменяется локальный коэффициент теплопередачи. В результате получается теплая точка возле одного журнала и более холодная возле противоположного журнала.
Толщина стенок также способствует однородности. Более толстая стенка сглаживает скачки температуры от источника тепла, но также увеличивает энергию, необходимую для нагрева ролика до нужной температуры. Более тонкая стенка реагирует быстрее, но более чувствительна к прохождению горячего масла. Во многих случаях ролик с подогревом зеркала выбирают именно потому, что он сочетает в себе быстроту реакции и стабильность поверхности. Тот же баланс применим и к отделке поверхности: хромированная или зеркальная поверхность обеспечивает стабильные характеристики отделения пленки и продуктов с покрытием.
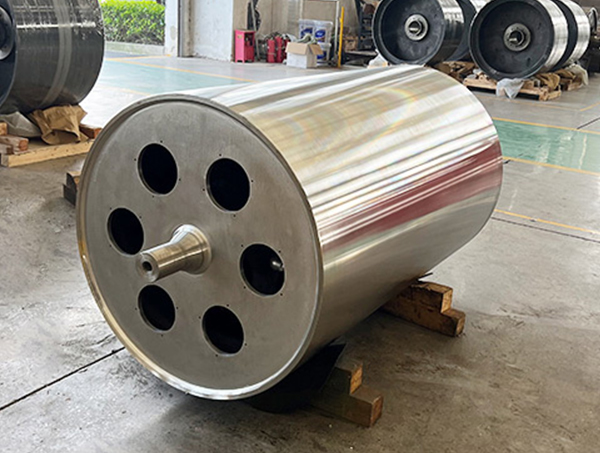
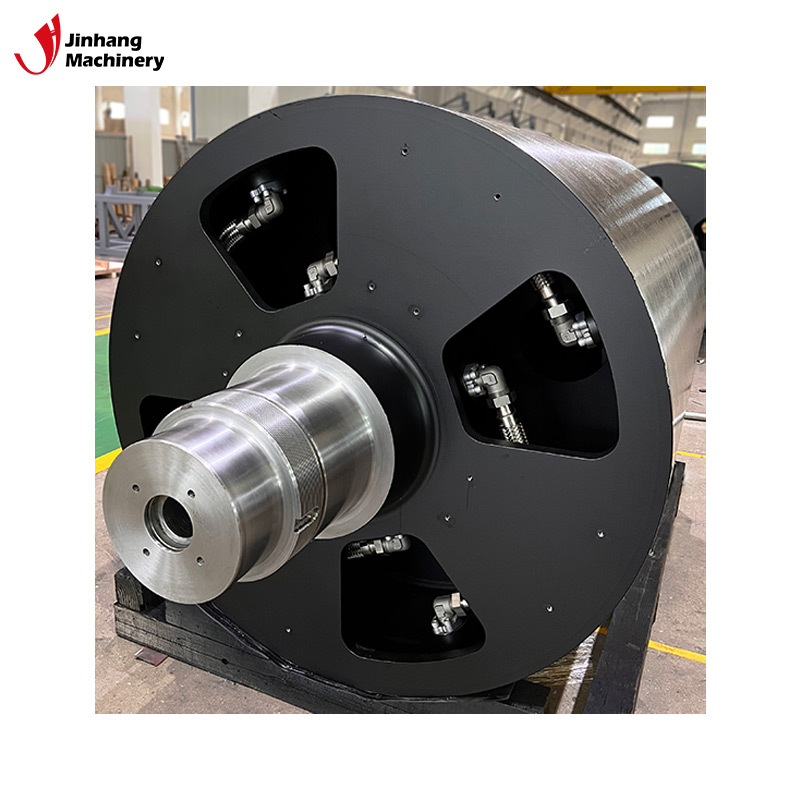 Зеркальный нагревательный ролик с высокой теплопроводностью Его зеркальная поверхность и отличная теплопроводность обеспечивают быстрый отклик и равномерный нагрев, что подходит для процессов ламинирования пленки или нанесения покрытия, требующих как точного контроля температуры, так и гладкой поверхности. Посмотреть продукт →
В реальной эксплуатации терморолики выходят из строя по причинам, неочевидным при запуске. Первая проблема – тепловое расширение. Когда ролик из углеродистой стали нагревается с 25°C до 250°C, вал удлиняется на несколько миллиметров. Если корпус подшипника и торцевые уплотнения не рассчитаны на такой рост, ролик может развить осевую силу, которая изнашивает подшипник за несколько недель. Вторая проблема — внутренняя блокировка. В масляной системе испорченное масло образует на стенках каналов налет. Этот лак действует как изолятор, поэтому для достижения той же температуры поверхности ролику требуется более высокая температура масла, что ускоряет разрушение.
Третья поломка связана с роликом, нагретым паром, с корродированным внутренним проходом. Конденсат и кислород со временем образуют точечную коррозию, и возникающая в результате утечка может загрязнить покрываемый продукт. В пищевой или медицинской сфере это представляет серьезный риск для качества. Нагревательный ролик из нержавеющей стали, устойчивый к высоким температурам, снижает этот риск за счет использования материалов, устойчивых к окислению и воздействию высоких температур.
Динамический баланс – еще один фактор, который часто упускают из виду. При 300°C даже небольшие отклонения толщины внутренней стенки канала могут привести к появлению смещенной от центра массы. Когда валок вращается со скоростью 1000 об/мин, дисбаланс массы сотрясает всю линию полотна. Ролик, обработанный и отбалансированный после термообработки, будет иметь гораздо меньшую вибрацию, чем каток, собранный из деталей без окончательной проверки балансировки.
Процесс выбора должен начинаться с измеримых условий, а не с общего каталога. Задайте три вопроса: Какова требуемая температура процесса? Какое время нагрева может выдержать линия? Какой материал стекает по поверхности? Исходя из этих ответов, производитель может выбрать между полированной стальной поверхностью, зеркальной поверхностью, хромированной поверхностью или коррозионностойкой нержавеющей сталью. При нанесении покрытия на полотно на высокой скорости лучше всего подходит валик для нагрева зеркала, поскольку он обеспечивает плавное отделение и чистую, равномерную глазурь.
Для процессов, в которых используются сильнокислотные или щелочные покрытия, предпочтительным является нагревательный валик из нержавеющей стали, устойчивый к высоким температурам. Для процессов пищевой промышленности валок должен допускать тщательную очистку и проверку. Для высокоскоростные печатные линии шероховатость поверхности и концентричность более важны, чем абсолютный температурный диапазон. Во всех случаях поставщик должен быть в состоянии обеспечить испытание термического профиля или документально подтвержденное измерение температуры поверхности с помощью аналогичного ролика.
Эти четыре ограничения определяют, сможет ли стандартный ролик работать или потребуется нестандартная конструкция. Во многих случаях лучший способ избежать дорогостоящей ошибки — предоставить производителю роликов фактические условия на линии и запросить расчетный отчет о производительности перед заказом.
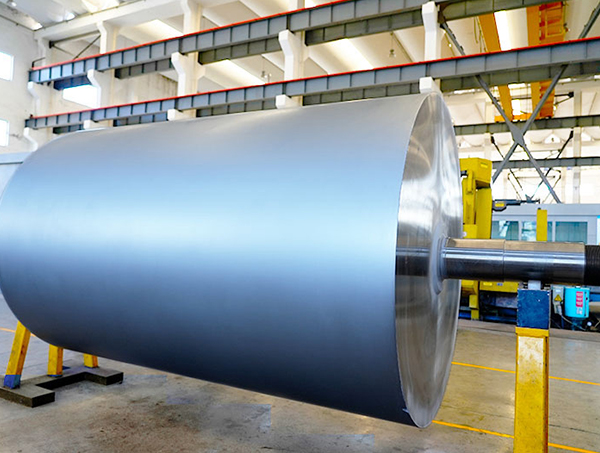
Нагревательный ролик из нержавеющей стали для работы при высоких температурах Этот ролик, изготовленный из нержавеющей стали, сохраняет прочность и противостоит коррозии при повышенных температурах, предлагая надежный вариант для операций сушки или каландрирования, где важны тепло и чистота. Посмотреть продукт → Изготовление индивидуального терморолика начинается с чертежа или спецификации оборудования. Команда инженеров рассчитывает необходимое тепловложение, геометрию внутреннего канала и толщину стенок. Корпус ролика вытачивается на тяжелом токарном станке, сверлятся или растачиваются внутренние каналы, поверхность шлифуется до необходимой шероховатости. В хорошо оборудованной мастерской каток затем подвергается динамической балансировке и испытаниям под давлением, прежде чем он достигнет стадии окончательной проверки.
Например, нагревательный вал диаметром 200 мм, используемый в упаковочном ламинаторе, требует отверстия для источника тепла, гладкой внешней поверхности с шероховатостью Ra 0,2 микрометра и класса динамической балансировки G2,5. Если какая-либо из этих спецификаций не соблюдена, потребитель увидит результат в виде смятого полотна, неровного клея или преждевременного выхода подшипника из строя. Именно поэтому лучший ответ на вопрос «как работают термовалики» — это не описание теплоносителя. Это сочетание физики теплопередачи и производственной дисциплины.
Те же принципы применимы ко всем типам валков, требующих строгого контроля температуры. Независимо от того, является ли ролик нагревательным роликом для зеркала, устойчивым к коррозии маслопроводящим нагревательным роликом или нагревательным роликом из нержавеющей стали, внутренняя геометрия и внешняя отделка должны проектироваться вместе. Изменение одного параметра без корректировки других создает новую горячую точку или блокирует путь потока.
Даже если каток хорошо спроектирован, привычки технического обслуживания определяют, как долго температурный профиль останется стабильным. Важнейшей задачей является контроль за теплоносителем. В масляных системах регулярно проверяйте вязкость и кислотное число. Высокое кислотное число указывает на то, что масло окисляется, и образующийся осадок будет уменьшать передачу тепла. В паровых системах проверьте линию возврата конденсата и пароотделители. Неисправный уловитель позволяет конденсату скапливаться в ролике, и нижняя часть становится холодной.
Поверхность ролика также нуждается в осмотре. Грубая, поцарапанная зеркальная поверхность создает трение, которое тянет материал и увеличивает локализованную температуру. Реформирование или повторное шлифование поверхности могут восстановить разделительные свойства. На высокоскоростной линии эти проверки можно запланировать с запланированным простоем, а не ждать сбоя.
Практический вывод прост: термовалок — это прецизионный теплообменник, замаскированный под цилиндр. Его характеристики определяются внутренней геометрией канала, толщиной стенок, качеством поверхности и динамическим балансом. Если поставщик роликов сможет продемонстрировать контроль над этими переменными, ролик обеспечит равномерную температуру поверхности, необходимую для вашего процесса. Для операторов линий и покупателей вопрос заключается не только в том, какой тип масла или нагревателя используется, но и в том, как на их основе построен корпус ролика. Обсудите текущую сборку роликов с наша инженерная команда для проверки допусков перед заменой устройства.
Занимаемся разработкой и производством валков различной формы и конструкции.
Телефон: +86-15371769898
Электронная почта: [email protected]
Адрес: Китай, пров. Цзянсу, г. Наньтун, уезд Хайань, поселок Чэндун, проспект Лифа, д. 9
Авторское право© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Все права защищены.
 Производители тонкостенных роликов по индивидуальному заказу


 English
 русский
 Deutsch